Сварочные аппараты с юстировкой по сердцевине и по оболочке
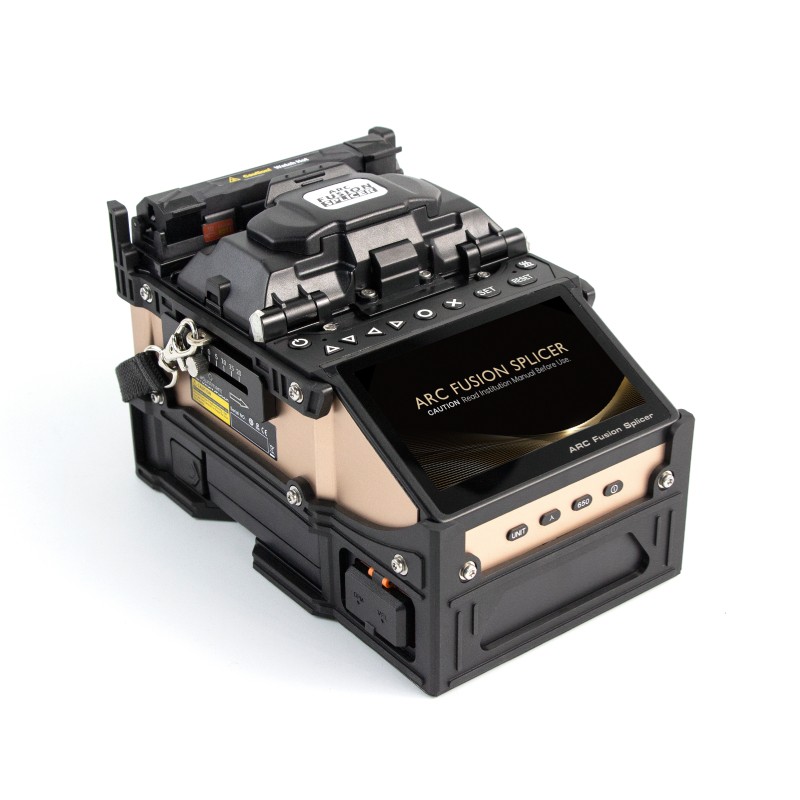
Каждый сварочный аппарат должен делать одно и то же: как можно точнее свести две сердцевины волокон, а затем сплавить их электрической дугой. Различие, которое определяет цену, размер и результат сварки, — это то, как аппарат выравнивает волокна перед этой дугой. В этом и заключается вопрос юстировки по сердцевине против юстировки по оболочке — и его часто объясняют плохо, как будто один способ просто «хороший», а другой — «плохой». В полевых условиях правильный ответ зависит от волокна, которое вы свариваете, от сети, которую вы строите, и от того, сколько переделок вы можете себе позволить.
В этом руководстве объясняется, как работает каждый метод, где каждый из них уместен и что ещё, помимо юстировки, стоит проверять при сравнении аппаратов в разделе сварочные аппараты и соединение.
Как работает юстировка, простыми словами
Одномодовое волокно — это в основном стеклянная оболочка диаметром 125 µm с крошечной световедущей сердцевиной посередине. Свет передаётся эффективно только в том случае, если две сердцевины встречаются точно. Два метода юстировки решают эту задачу по-разному.
Юстировка по оболочке позиционирует волокна по их внешней оболочке. Волокна лежат в неподвижных V-образных канавках, и аппарат выравнивает внешнюю поверхность стекла, предполагая, что сердцевина находится по центру внутри него. На современном, качественно изготовленном волокне это предположение обычно близко к истине — поэтому сварочные аппараты с юстировкой по оболочке выполняют большую долю повседневных работ FTTH. Система механически проще, с меньшим количеством подвижных частей.
Юстировка по сердцевине позиционирует волокна по самой сердцевине. Камеры получают изображение волокон, аппарат определяет положение сердцевины, и двигатели перемещают волокна по нескольким осям, пока сердцевины не выстроятся в линию. Поскольку метод корректирует любое смещение между сердцевиной и оболочкой, он более снисходителен при различиях в геометрии волокна, при сращивании разных типов волокон друг с другом и на линиях с большим числом волокон или более ответственных линиях, где стабильно низкие потери важны на многих сварках.
Ни один из методов не исправляет плохой скол или грязное волокно. Юстировка начинается после снятия покрытия, очистки и скола — поэтому качество скола, рассмотренное в руководстве как выбрать скалыватель волокна, важно на любом сварочном аппарате независимо от типа.
Двигатели: что означают «4-моторный» и «6-моторный»
На аппаратах с юстировкой по сердцевине вы встретите указание количества двигателей. Двигатели приводят в движение столики точного позиционирования, которые устанавливают волокна. Большее число осей с моторным приводом обычно означает, что аппарат может корректировать положение в большем числе направлений, а не полагаться на неподвижные канавки по некоторым осям.
На этом сайте сварочный аппарат SD-6A — это 4-моторный аппарат с юстировкой по сердцевине, полностью автоматический, с быстрой сваркой за 6 секунд. Сварочный аппарат SD-9 — это 6-моторный аппарат с юстировкой по сердцевине, полностью автоматический, с быстрой сваркой за 5 секунд, нагревом за 11 секунд, сенсорным HD LCD-экраном 4.3 дюйма и встроенными функциями VFL и измерителя оптической мощности. Оба аппарата — с юстировкой по сердцевине и ориентированы на работы FTTH и магистральные работы; шаг от SD-6A к SD-9 — это более полная система юстировки, более быстрый цикл, дисплей и встроенные тестовые функции — полезно, если вы хотите сравнивать в пределах одного класса юстировки, а не исходить из того, что класс нужно менять.
Не покупайте только по количеству двигателей. Спрашивайте, что именно двигают двигатели, как аппарат получает изображение волокна и как он ведёт себя на ветру, в пыли и на холоде — в тех условиях, в которых ваши бригады реально сваривают.
Где уместен каждый тип
| Тип работ | Практическое соответствие | Почему |
|---|---|---|
| Стандартные абонентские линии FTTH, одно и то же волокно по всей трассе, большой объём | Подойдёт любой тип; юстировка по сердцевине даёт больший запас | Волокно однородно, трассы коротки, но переделка при визите к абоненту обходится дорого |
| Смешанное или старое волокно, ремонт на неизвестном установленном кабеле | Предпочтительна юстировка по сердцевине | Положение сердцевины относительно оболочки варьируется сильнее; визуализация сердцевины это корректирует |
| Строительство магистралей и линий с большим числом волокон | Предпочтительна юстировка по сердцевине | Важнее стабильность потерь на многих сварках и протоколы сварки |
| Эпизодическая сварка, механический резерв рядом | Подбирайте по бюджету и объёму; ожидания держите реалистичными | Малое количество сварок меняет баланс стоимости |
Полезный способ думать об этом: юстировка по оболочке доверяет волокну; юстировка по сердцевине проверяет волокно. Чем меньше вы знаете о волокне перед собой — смешанные поставщики, старый установленный кабель, ремонтные работы, — тем ценнее аппарат, который проверяет.
Цифры потерь: читайте их внимательно
Сварочные аппараты после каждой сварки отображают оценочные потери. Эта оценка рассчитывается аппаратом по изображениям волокна; это не измеренные потери. Относитесь к ней как к инструменту скрининга: высокая оценка — повод осмотреть, повторно очистить, повторно сколоть и, при необходимости, сварить заново. Истинные потери подтверждаются измерителем мощности и источником света либо OTDR — см. как выбрать OTDR для сетей FTTH и сетей доступа.
Это важно для решения о юстировке, потому что бригада, которая никогда не проверяет сварки независимо, не получит полной выгоды от лучшей системы юстировки. Встраивайте проверку в рабочий процесс, какой бы аппарат вы ни выбрали.
Помимо юстировки: что ещё сравнивать
- Нагрев и время цикла. Сварка — лишь часть цикла; защита сварки термоусаживаемой гильзой тоже занимает время. Нагрев SD-9 указан как 11 секунд. На работах с большим числом волокон суммарное время цикла на одну сварку определяет темп дня.
- Электроды и расходные материалы. Электроды изнашиваются и подлежат замене. Электроды для сварочных аппаратов поставляются парами и подбираются под модель аппарата — сообщайте поставщику вашу модель. Уточняйте ожидаемый ресурс электродов, цену и доступность до того, как аппарат станет критически важным для проекта, а не после.
- Держатели волокна. Держатели для 250 µm, 900 µm и дроп-волокна — и скорость их замены — влияют на повседневную работу не меньше, чем заголовочная скорость.
- Встроенные тестовые функции. Аппарат со встроенными VFL и измерителем мощности, как SD-9, сокращает количество отдельных приборов, которые ремонтная бригада берёт для базовых проверок. Специализированное тестовое оборудование по-прежнему имеет своё место для полной проверки.
- Условия эксплуатации и питание. Время работы от батареи на полную смену, варианты зарядки в автомобиле, защита от ветра и кейс, выдерживающий перевозку в фургоне, — это критерии покупки, а не аксессуары.
- Запасные части и поддержка. Экраны, гибкие кабели и детали оснастки существуют как запасные части для распространённых семейств аппаратов. Спрашивайте, какие запчасти доступны для рассматриваемой модели, прежде чем стандартизировать на ней парк аппаратов.
Контрольный список решения
- [ ] Какое волокно вы будете сваривать — один известный тип или смешанный и неизвестный установленный кабель?
- [ ] Сколько сварок в день и во что вам обходится один повторный выезд?
- [ ] Нужна ли проверка сварки, встроенная в рабочий процесс (OTDR / измеритель мощности)?
- [ ] Подтверждена ли доступность электродов, держателей и запасных частей для модели?
- [ ] Проверены ли батарея, кейс и работа при ветре/пыли для ваших реальных полевых условий?
- [ ] Сравнено ли суммарное время цикла — сварка плюс нагрев, — а не только время сварки?
Короткая версия
Выбирайте юстировку по оболочке, когда волокно известно и однородно, а работы прямолинейны; выбирайте юстировку по сердцевине, когда волокно варьируется, когда работы в основном ремонтные или когда стабильные результаты на многих сварках оправдывают более полную систему. Затем оценивайте конкретный аппарат по времени цикла, держателям, электродам и поддержке — по тем вещам, с которыми ваши бригады будут жить ежедневно.
Если вы выбираете между SD-6A и SD-9 или нужны электроды под аппарат, который у вас уже работает, отправьте запрос через форму обратной связи на этом сайте или напишите нам в WhatsApp по номеру +86 150 6823 2998, указав модель вашего аппарата и тип работ. Мы поможем сравнить по критериям выше.