Kernuitlijning versus manteluitlijning bij fusielasapparaten
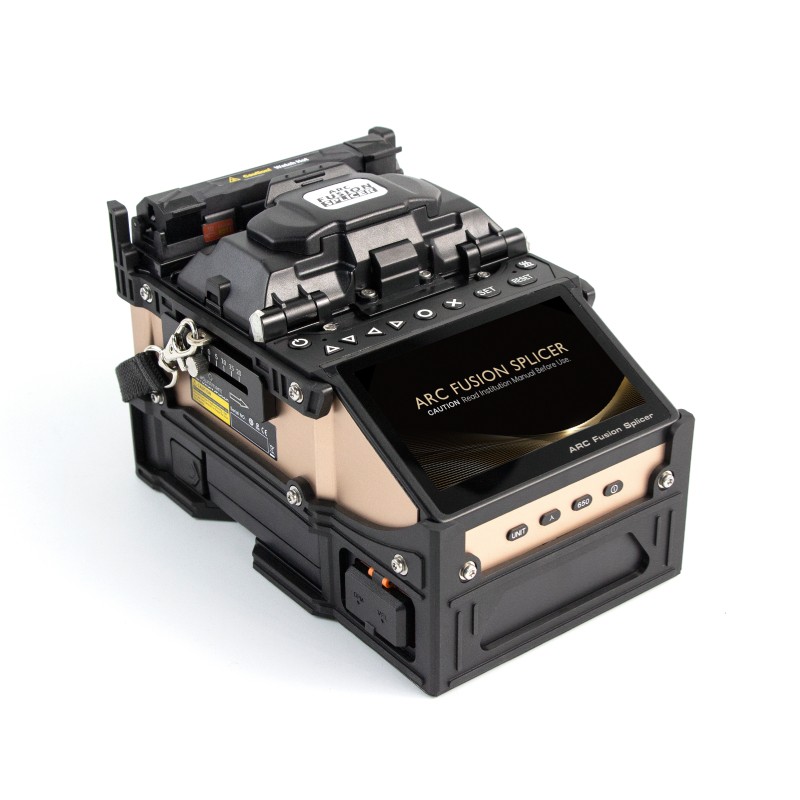
Elk fusielasapparaat moet hetzelfde doen: twee vezelkernen zo nauwkeurig mogelijk bij elkaar brengen en ze vervolgens met een elektrische boog versmelten. Het verschil dat de prijs, de afmetingen en de lasresultaten bepaalt, is hoe de machine de vezels vóór die boog uitlijnt. Dat is de kwestie kernuitlijning versus manteluitlijning — en die wordt vaak slecht uitgelegd, alsof het ene eenvoudigweg "goed" en het andere "slecht" zou zijn. In het veld hangt het juiste antwoord af van de vezel die u last, het netwerk dat u bouwt en hoeveel herstelwerk u zich kunt veroorloven.
Deze gids legt uit hoe elke methode werkt, waar elk type past, en wat u behalve uitlijning nog meer moet controleren wanneer u machines vergelijkt in fusielasapparaten en verbinding.
Hoe uitlijning werkt, in gewone taal
Een singlemode vezel bestaat grotendeels uit glazen mantel, 125 µm in doorsnee, met in het midden een kleine lichtvoerende kern. Licht gaat alleen efficiënt over als de twee kernen nauwkeurig op elkaar aansluiten. De twee uitlijnmethoden lossen dat verschillend op.
Manteluitlijning positioneert de vezels aan hun buitenste mantel. De vezels liggen in vaste V-groeven en de machine lijnt de buitenkant van het glas uit, in de veronderstelling dat de kern er gecentreerd in zit. Bij moderne, goed vervaardigde vezel klopt die veronderstelling meestal aardig — en daarom verwerken lasapparaten met manteluitlijning een groot deel van het dagelijkse FTTH-werk. Het systeem is mechanisch eenvoudiger, met minder bewegende delen.
Kernuitlijning positioneert de vezels aan de kern zelf. Camera's brengen de vezels in beeld, de machine detecteert de kernpositie, en motoren bewegen de vezels over meerdere assen totdat de kernen op één lijn liggen. Omdat het corrigeert voor elke verschuiving tussen kern en mantel, is het de vergevingsgezindere methode wanneer de vezelgeometrie varieert, wanneer verschillende vezeltypen aan elkaar worden gelast, en op verbindingen met hogere aantallen of hogere eisen, waar een consistent laag verlies over veel lassen heen telt.
Geen van beide methoden herstelt een slechte kleving of een vuile vezel. Uitlijning begint pas na het strippen, reinigen en klieven — en daarom doet de kwaliteit van het klieven, behandeld in een vezelkliever kiezen, er bij elk lasapparaat toe, ongeacht het type.
Motoren: wat "4-motor" en "6-motor" betekenen
Bij machines met kernuitlijning ziet u motoraantallen. Motoren drijven de fijne bewegingsplatforms aan die de vezels positioneren. Meer assen met motoraandrijving betekenen over het algemeen dat de machine de positie in meer richtingen kan corrigeren, in plaats van voor sommige assen op vaste groeven te vertrouwen.
Op deze site is het SD-6A fusielasapparaat een machine met kernuitlijning met 4 motoren, volledig automatisch, met snel lassen in 6 seconden. Het SD-9 fusielasapparaat is een machine met kernuitlijning met 6 motoren, volledig automatisch, met snel lassen in 5 seconden, verwarmen in 11 seconden, een 4.3 inch HD LCD-touchscreen en ingebouwde VFL- en optische-vermogensmeterfuncties. Beide zijn machines met kernuitlijning, gericht op FTTH- en backbonewerk; de stap van SD-6A naar SD-9 gaat over het vollere uitlijnsysteem, de snellere cyclus, het display en de ingebouwde testfuncties — nuttig als u binnen één uitlijningsklasse wilt vergelijken in plaats van aan te nemen dat u van klasse moet wisselen.
Koop niet op motoraantal alleen. Vraag wat de motoren bewegen, hoe de machine de vezel in beeld brengt en hoe hij zich gedraagt in wind, stof en kou — de omstandigheden waarin uw ploegen werkelijk lassen.
Waar elk type past
| Type werk | Praktische pasvorm | Waarom |
|---|---|---|
| Standaard FTTH-drops, overal dezelfde vezel, hoog volume | Beide typen kunnen werken; kernuitlijning geeft meer marge | Vezel is uniform, trajecten zijn kort, maar herstelwerk bij een klantbezoek is kostbaar |
| Gemengde of oudere vezel, reparaties aan onbekende geïnstalleerde kabel | Kernuitlijning heeft de voorkeur | De kernpositie ten opzichte van de mantel varieert meer; het in beeld brengen van de kern corrigeert daarvoor |
| Backbone- en constructiewerk met hogere aantallen | Kernuitlijning heeft de voorkeur | Consistentie van het verlies over veel lassen, en lasregistraties, tellen zwaarder |
| Incidenteel lassen, mechanische back-up ernaast | Stem af op budget en volume; houd de verwachtingen realistisch | Lage lasaantallen veranderen de kostenbalans |
Een nuttige manier om ernaar te kijken: manteluitlijning vertrouwt de vezel; kernuitlijning controleert de vezel. Hoe minder u weet over de vezel voor u — gemengde leveranciers, oudere geïnstalleerde kabel, reparatiewerk — hoe meer waarde een machine heeft die controleert.
Verliesgetallen: lees ze zorgvuldig
Lasapparaten tonen na elke las een geschat verlies. Die schatting wordt door de machine berekend uit de vezelbeelden; het is geen gemeten verlies. Behandel het als een screeningsinstrument: een hoge schatting is een reden om te inspecteren, opnieuw te reinigen, opnieuw te klieven en zo nodig opnieuw te lassen. Het werkelijke verlies wordt bevestigd met een vermogensmeter en lichtbron, of met een OTDR — zie een OTDR kiezen voor FTTH- en toegangsnetwerken.
Dit doet ertoe voor de uitlijningsbeslissing, omdat een ploeg die lassen nooit onafhankelijk verifieert, niet het volle voordeel krijgt van een beter uitlijnsysteem. Bouw verificatie in de werkstroom in, welke machine u ook kiest.
Voorbij de uitlijning: wat u verder moet vergelijken
- Verwarming en cyclustijd. Lassen is slechts een deel van de cyclus; de las beschermen met een krimpkous kost ook tijd. De verwarming van de SD-9 staat vermeld op 11 seconden. Bij werk met hoge aantallen bepaalt de totale cyclustijd per las het tempo van de dag.
- Elektroden en verbruiksartikelen. Elektroden slijten en moeten worden vervangen. Elektroden voor fusielasapparaten worden per paar geleverd en afgestemd op het lasapparaatmodel — vertel uw leverancier uw model. Bevestig de verwachtingen over de levensduur van de elektroden, de prijs en de beschikbaarheid voordat de machine kritisch wordt voor een project, niet erna.
- Vezelhouders. Houders voor 250 µm, 900 µm en dropvezel — en hoe snel ze wisselen — beïnvloeden de dagelijkse hantering evenzeer als de kopregel-snelheid.
- Ingebouwde testfuncties. Een lasapparaat met ingebouwde VFL en vermogensmeter, zoals de SD-9, vermindert het aantal afzonderlijke instrumenten dat een reparatieploeg voor basiscontroles meeneemt. Speciale testapparatuur houdt haar plaats voor volledige verificatie.
- Omgeving en voeding. Accuduur over een volledige dienst, oplaadopties in een voertuig, windbescherming en een koffer die transport in de bus overleeft, zijn aankoopcriteria, geen accessoires.
- Reserveonderdelen en ondersteuning. Schermen, flexkabels en bevestigingsonderdelen bestaan als vervangingsonderdelen voor gangbare lasapparaatfamilies. Vraag welke reserveonderdelen beschikbaar zijn voor het model dat u overweegt, voordat u er een wagenpark op standaardiseert.
Beslissingschecklist
- [ ] Welke vezel gaat u lassen — één bekend type, of gemengde en onbekende geïnstalleerde kabel?
- [ ] Hoeveel lassen per dag, en wat kost één retourbezoek u?
- [ ] Heeft u lasverificatie nodig die in de werkstroom is ingebouwd (OTDR / vermogensmeter)?
- [ ] Zijn elektroden, houders en reserveonderdelen bevestigd beschikbaar voor het model?
- [ ] Accu, koffer en omgang met wind/stof gecontroleerd voor uw werkelijke veldomstandigheden?
- [ ] Totale cyclustijd — lassen plus verwarmen — vergeleken, niet alleen de lastijd?
De korte versie
Kies manteluitlijning wanneer de vezel bekend en uniform is en het werk eenvoudig is; kies kernuitlijning wanneer de vezel varieert, wanneer het werk reparatiezwaar is, of wanneer consistente resultaten over veel lassen heen het vollere systeem rechtvaardigen. Beoordeel de specifieke machine vervolgens op cyclustijd, houders, elektroden en ondersteuning — de dingen waarmee uw ploegen dagelijks zullen leven.
Als u kiest tussen de SD-6A en de SD-9, of elektroden nodig hebt die zijn afgestemd op een lasapparaat dat u al gebruikt, stuur dan een aanvraag via het contactformulier op deze site of bericht ons op WhatsApp via +86 150 6823 2998 met uw lasapparaatmodel en het type werk. Wij helpen u vergelijken op de criteria hierboven.